Réapprovisionnement des stocks : méthodes, calculs et optimisation
Publié par : Éloïse Chevalier-Bonnard — Rédactrice spécialisée en business
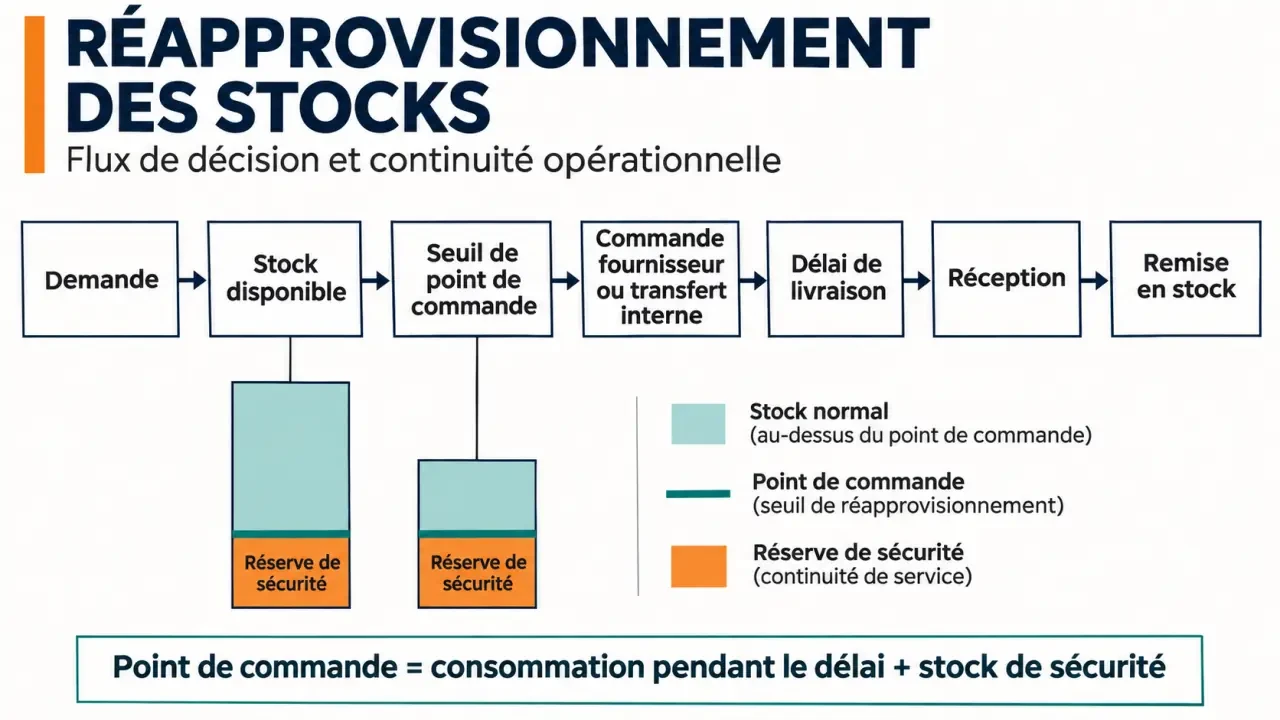
Le réapprovisionnement des stocks consiste à remettre des produits à disposition avant qu’ils ne manquent, sans immobiliser trop de trésorerie ni saturer l’entrepôt. Pour le piloter, il faut connaître la demande, le stock réellement disponible et le délai de livraison, puis choisir une règle de commande adaptée à chaque famille de produits.
Le point de commande convient aux références suivies en continu ; une revue périodique simplifie les commandes groupées ; le juste-à-temps réduit les réserves si les flux sont fiables. En pratique, une entreprise peut combiner ces méthodes plutôt que d’imposer la même règle à tout son catalogue.
Qu’est-ce que le réapprovisionnement des stocks ?
Le réapprovisionnement couvre les décisions et les opérations qui permettent de reconstituer un stock. Il peut s’agir d’acheter auprès d’un fournisseur, de transférer des produits entre deux sites ou de remplir une zone de préparation à partir d’une réserve interne.
Ce processus répond à deux questions : quand agir et combien commander ou déplacer ?
Le choix de la méthode dépend du coût d’une rupture, du délai fournisseur, de la régularité des ventes et de la capacité de stockage. Une pièce indispensable à la production ne se pilote pas forcément comme une fourniture facile à remplacer.
Pourquoi le réapprovisionnement est stratégique
Il conditionne d’abord le niveau de service. Une commande trop tardive expose à la rupture, aux retards de livraison et aux ventes perdues ; dans un atelier, un composant manquant peut immobiliser toute une ligne de production.
Il pèse ensuite sur les coûts. Une commande trop importante occupe de la place, immobilise des fonds, entraîne des frais de stockage et de manutention, et peut conduire à des pertes sur les produits périssables ou obsolètes. À l’inverse, des commandes urgentes ou trop fréquentes font grimper les frais de transport et de traitement. Enfin, des besoins réguliers et prévisibles facilitent le dialogue avec les fournisseurs et l’organisation des équipes d’entrepôt.
Comparer les principales méthodes de réapprovisionnement
| Méthode | Déclencheur et quantité | Usage adapté | Limite principale |
|---|---|---|---|
| Point de commande | Commande lorsque le stock atteint un seuil ; quantité fixe ou calculée. | Références importantes suivies en continu. | Un seuil périmé ou un stock faux provoque de mauvaises commandes. |
| Périodique ou calendaire | Contrôle à date fixe, puis commande pour couvrir le besoin. | Produits commandés ensemble chez un même fournisseur. | Une hausse de demande entre deux contrôles peut créer une rupture. |
| Recomplètement périodique | À date fixe, commande de la quantité nécessaire pour atteindre un niveau cible. | Articles réguliers commandés à intervalles fixes. | La quantité nécessaire peut varier d’une commande à l’autre. |
| Min-Max | Lorsque le stock atteint un minimum, commande jusqu’à un maximum défini. | Articles réguliers avec capacité de stockage connue. | Les bornes deviennent inadaptées si la demande ou les délais changent. |
| Juste-à-temps | Livraison au plus près du moment d’utilisation. | Production régulière et fournisseur très fiable. | Un retard laisse peu de marge de réaction. |
| Kanban | Un signal de consommation déclenche la remise à disposition d’une quantité définie. | Composants consommés de façon répétitive. | Le nombre de signaux doit évoluer avec la consommation. |
La revue périodique et le point de commande répondent à des logiques différentes : la première regarde le stock à intervalles fixes ; le second réagit au franchissement d’un seuil. Un système Min-Max peut fonctionner avec l’une ou l’autre de ces logiques, selon la fréquence de contrôle.
Manuel ou automatique : une question d’exécution
Le suivi manuel repose sur une personne qui contrôle les niveaux et prépare les commandes. Il peut suffire pour un petit catalogue stable, à condition de mettre à jour les mouvements sans retard. Il devient plus difficile à tenir lorsque les références, les sites ou les commandes se multiplient.
Le réapprovisionnement automatique applique des règles enregistrées dans un logiciel. Celui-ci peut proposer une commande à valider ou l’envoyer sans intervention. Une approche intermédiaire consiste à automatiser les articles courants et à garder une validation humaine pour les achats coûteux ou atypiques. L’automatisation ne corrige pas une donnée de stock inexacte : elle risque au contraire de répéter l’erreur.
D’autres règles pour des besoins précis
Le Lot-for-Lot consiste à commander la quantité correspondant au besoin identifié, sans chercher à constituer un lot plus grand. C’est la logique du réapprovisionnement à la demande : on commande quand un besoin réel apparaît. Elle convient à des besoins planifiés, mais peut multiplier les commandes. La quantité économique de commande, ou EOQ, cherche au contraire un compromis entre coût de passation et coût de stockage ; elle suppose une demande stable et des coûts constants.
Dans l’entrepôt, le top off consiste à remplir les emplacements de préparation avant une période de forte activité. Il réduit les interruptions de picking, mais demande de la place dans ces emplacements et du temps de manutention en amont.
Comment calculer le point de commande ?
Pour une consommation et un délai relativement stables, utilisez ce premier repère :
Point de commande = consommation moyenne pendant le délai de réapprovisionnement + stock de sécurité.
Le stock de sécurité est une réserve destinée à absorber une partie des imprévus : retard fournisseur ou demande supérieure à la moyenne. Le point de commande, lui, est le seuil qui déclenche l’action. Il inclut donc cette réserve, mais ne se confond pas avec elle.
Exemple de calcul et quantité à commander
Une référence sort à raison de 20 unités par jour. Son fournisseur livre en 5 jours et l’entreprise conserve 40 unités de sécurité. Le seuil est de 20 × 5 + 40 = 140 unités. Lorsque la position de stock atteint ce seuil, il est temps de commander.
La position de stock ne se limite pas aux produits visibles sur une étagère. Elle tient compte du stock disponible, des commandes fournisseurs attendues et des besoins déjà engagés. Par exemple, avec 120 unités disponibles, 50 attendues et 30 déjà réservées, la position atteint le seuil de commande. Il faut éviter de déduire deux fois les réservations si le stock affiché les exclut déjà.
Pour un système Min-Max dont le maximum est fixé à 300 unités, la quantité théorique à commander est alors de 300 − 140, soit 160 unités. Cette quantité peut être ajustée si le fournisseur impose un conditionnement ou un minimum de commande. Le stock maximal et le seuil doivent aussi rester compatibles avec la place disponible.
Si les ventes accélèrent ou si les délais varient fortement, adaptez la réserve et le seuil à ces variations. Une moyenne seule masque les pics.
Quelle méthode choisir selon vos produits et votre organisation ?
Commencez par classer vos références selon leur importance pour le client ou la production, leur valeur, leur fréquence de sortie et leur risque de rupture. Associez ensuite une règle à chaque groupe :
- Produits réguliers et critiques : privilégiez un suivi continu, avec seuil et stock de sécurité.
- Produits courants et peu critiques : une revue périodique et des commandes groupées simplifient le travail administratif.
- Produits périssables ou sujets à l’obsolescence : réduisez les quantités par commande et tenez compte de la durée de vie restante. Le gain de place ne doit pas effacer le risque de rupture.
- Composants de production réguliers : un kanban ou un flux juste-à-temps peut fonctionner si le fournisseur et le transport sont fiables.
- Articles à demande irrégulière : partez des besoins connus et des prévisions, plutôt que d’appliquer sans distinction un seuil fondé sur une moyenne ancienne.
Pour une petite équipe, un tableau partagé bien tenu peut suffire au départ. Lorsque plusieurs personnes modifient les stocks ou que les ventes passent par plusieurs canaux, un outil centralisé devient plus utile : il limite les écarts entre ce qui est vendu, réservé et réellement disponible.
En multisite, décidez aussi si la priorité va à l’achat externe ou au transfert interne. Un entrepôt excédentaire peut dépanner un autre site, mais le transfert prend du temps et consomme une capacité de transport. Déduisez les quantités déjà promises avant de considérer le stock comme disponible ailleurs.
Comment optimiser le réapprovisionnement au quotidien ?
1. Fiabiliser les données avant d’automatiser
Enregistrez chaque réception, sortie, retour et transfert. Réalisez des comptages réguliers, en donnant la priorité aux références sensibles et à celles dont les écarts reviennent souvent. Une réception non enregistrée peut déclencher un achat inutile ; une sortie oubliée peut masquer une rupture imminente.
Conservez pour chaque référence une unité de gestion claire, le délai fournisseur observé, les conditionnements et les seuils retenus. Comparez les prévisions aux ventes réelles et ajustez-les avant les périodes saisonnières ou les opérations commerciales.
2. Clarifier le rôle des logiciels et des équipes
Un WMS pilote les opérations d’entrepôt : emplacements, réceptions, mouvements et préparation. Un IMS sert à suivre les stocks. Un ERP relie notamment achats, ventes et données de gestion. Selon l’organisation, un même outil peut couvrir plusieurs de ces fonctions ; l’essentiel est que les mouvements circulent correctement entre elles.
Le responsable des approvisionnements fixe les règles et traite les alertes ; les achats échangent avec les fournisseurs ; l’équipe d’entrepôt confirme les mouvements physiques. Désignez aussi une personne chargée de corriger les écarts entre les chiffres du logiciel et le stock compté.
3. Organiser les emplacements et les flux
Placez les références à forte rotation près des zones de préparation, avec une réserve accessible pour les recharges. Adaptez la taille de l’emplacement de picking à la consommation et aux conditionnements : un emplacement trop petit impose des passages répétés ; trop grand, il prend de la place au détriment d’autres références.
Planifiez les recomplètements avant les pics de préparation ou pendant les périodes moins chargées. Les terminaux mobiles facilitent l’enregistrement des mouvements. Les convoyeurs ou transstockeurs peuvent répondre à des volumes élevés, mais leur intérêt dépend du débit attendu, de l’espace et de l’investissement nécessaire.
4. Suivre les résultats et corriger les règles
Un tableau de bord simple permet de repérer les arbitrages à revoir :
- Ruptures : nombre de références indisponibles et durée des indisponibilités.
- Couverture : stock disponible rapporté à la consommation prévue, exprimé en jours ou en semaines.
- Fiabilité fournisseur : délai réellement constaté et part des livraisons reçues à temps et complètes, ou OTIF.
- Qualité du stock : écarts d’inventaire, produits dormants ou proches de leur péremption.
- Charge d’entrepôt : nombre de recharges et déplacements nécessaires pour alimenter la préparation.
Si les ruptures augmentent malgré un stock global élevé, cherchez d’abord les mauvaises références, les mauvais emplacements ou les écarts de données. Si la couverture grimpe sans amélioration du service, réduisez progressivement les quantités ou revoyez les prévisions. Pour limiter aussi les transports inutiles, regroupez les commandes lorsque cela ne met pas en danger la disponibilité ni la qualité des produits.
Bénéfices attendus et cas d’usage
Une règle adaptée à chaque famille de produits réduit les ruptures et les stocks dormants, libère de la trésorerie et limite les expéditions en urgence. Côté entrepôt, des recharges planifiées évitent les interruptions de picking. Ces effets se constatent progressivement : commencez par les références les plus critiques ou les plus coûteuses, puis étendez la méthode au reste du catalogue.
Quelques situations types :
- Vente en ligne multicanal : un outil centralisé et des seuils par référence évitent de vendre un produit déjà réservé sur un autre canal.
- Atelier ou usine : kanban ou juste-à-temps pour les composants réguliers, point de commande pour les pièces critiques.
- Réseau multisite : transferts entre entrepôts avant d’acheter, une fois les quantités promises déduites.
- Activité saisonnière : prévisions revues avant la saison et emplacements de picking remplis en amont (top off).
- Réapprovisionnement des stocks : méthodes, calculs et optimisation - 12 novembre 2026
- Création d’une micro-entreprise gratuite : étapes et frais possibles - 11 novembre 2026
- Media buyer : métier, formation, salaire et conseils pour débuter - 10 novembre 2026
Articles qui pourraient vous intéresser :
 Excellence opérationnelle : 4 piliers pour transformer votre stratégie en résultats concrets
 SIRET auto-entrepreneur : 1 à 2 semaines, puis les vérifications à faire si le dossier bloque
 Visibilité digitale B2B en 2024 : SEO, contenus et IA pour gagner des leads qualifiés
 Bpifrance business plan : structurez votre projet et sécurisez 12 mois de trésorerie